Fabricarea unei uși de garaj tip rulou presupune mai mult decât debitarea unor profile de aluminiu și îmbinarea acestora. Dimensiunile componentelor trebuie calculate în funcție de configurația ușii, iar caseta, axul, mecanismul de acționare și covorul de lamele trebuie pregătite astfel încât să funcționeze împreună. O diferență de câțiva milimetri la debitare sau poziționarea incorectă a unei piese poate îngreuna asamblarea și să afecteze funcționarea mecanismului. La Comfortex, procesul începe cu pregătirea profilelor și continuă cu asamblarea casetei, montarea axului și realizarea covorului de lamele.
Cum se stabilesc dimensiunile componentelor unei uși de garaj?
Înainte de debitarea componentelor, se stabilesc dimensiunile ușii, mărimea casetei și tipul profilului de aluminiu folosit. Pornind de la aceste informații, se calculează lungimea la care trebuie tăiate capacele casetei, lamelele și ghidajele laterale.
În documentația de lucru, lățimea ușii este notată cu L UG, iar înălțimea cu H UG. Valorile reprezintă cotele de referință ale configurației, nu neapărat dimensiunile golului măsurat înainte de stabilirea poziției de montaj.
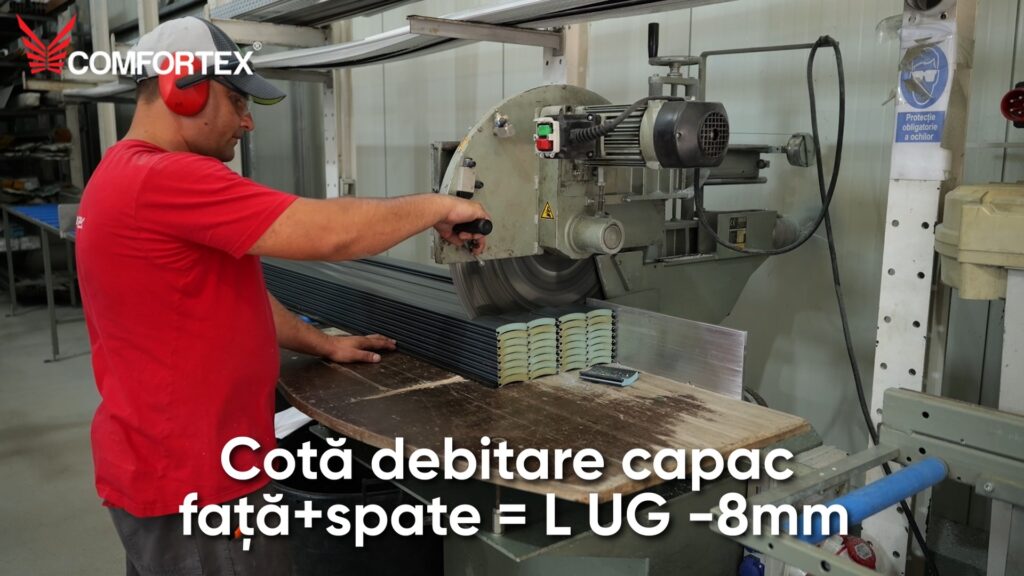
Debitarea capacelor casetei
Fabricarea începe cu pregătirea profilelor din care se realizează caseta superioară. Capacele din față și din spate sunt tăiate la dimensiunile necesare, astfel încât să se îmbine corect cu elementele laterale și să asigure spațiul pentru ax și mecanismul de acționare.
Pentru sistemul utilizat, lungimea capacelor se calculează scăzând 8 mm din lățimea de referință a ușii, conform formulei:
Lungimea capacelor = L UG − 8 mm
Astfel, pentru o ușă cu lățimea de 2.500 mm, capacele vor fi debitate la 2.492 mm. Diferența de 8 mm este prevăzută pentru acest sistem și poate fi diferită în cazul altor modele de casete.
Profilele se debitează cu ajutorul unui echipament specializat, care permite realizarea unor tăieturi precise. Pe lângă lungime, trebuie verificată și perpendicularitatea acestora, deoarece capacele se vor îmbina ulterior cu plăcile laterale ale casetei.
Calcularea și debitarea lamelelor
Numărul lamelelor necesare pentru realizarea covorului se calculează pornind de la înălțimea ușii și dimensiunea profilului. Se împarte H UG la înălțimea lamelei, apoi rezultatul este rotunjit și ajustat potrivit regulilor constructive ale sistemului.
Număr de bază de lamele = H UG / înălțimea profilului
Pentru calcularea numărului de lamele se folosește înălțimea utilă a profilului, adică partea care rămâne vizibilă după îmbinarea cu celelalte lamele. La stabilirea numărului final se ține cont și de lamela inferioară, precum și de modul în care covorul se fixează pe ax.
Odată stabilită cantitatea, se calculează lungimea la care vor fi debitate lamelele. Aceasta depinde de profilul folosit și de dimensiunea casetei, deoarece marginile covorului trebuie să se deplaseze corespunzător prin ghidajele laterale.
Pentru configurațiile UG 55 și UG 77, se utilizează următoarele cote:
| Profil | Dimensiunea casetei | Formula de debitare |
| UG 55 | 205 mm | L UG − 75 mm |
| UG 55 | 250 mm | L UG − 100 mm |
| UG 77 | 300 mm | L UG − 100 mm |
| UG 77 | 350 mm | L UG − 105 mm |
De exemplu, pentru o ușă cu lățimea de 2.500 mm, profil UG 77 și casetă de 300 mm, lamelele sunt debitate la 2.400 mm. Dacă se folosește o casetă de 350 mm, lungimea rezultată este de 2.395 mm.
Respectarea acestor dimensiuni este importantă pentru ca lamelele să se deplaseze corect prin ghidaje. Dacă sunt prea lungi, se pot bloca, iar dacă sunt prea scurte, covorul nu va fi ghidat corespunzător. După debitare, se verifică lungimea profilelor și calitatea tăieturilor, înainte de a trece la îmbinarea lor.
Pregătirea ghidajelor laterale
Ghidajele laterale sunt profilele care mențin lamelele pe traseul lor în timpul deschiderii și închiderii ușii. Lungimea acestora se calculează în funcție de înălțimea totală a sistemului și de dimensiunea casetei, folosind formula:
Lungimea ghidajelor = H UG − dimensiunea casetei
De exemplu, dacă înălțimea totală a sistemului este de 2.500 mm, iar caseta are 300 mm, ghidajele vor fi debitate la 2.200 mm. Calculul este valabil pentru configurațiile în care H UG include și înălțimea casetei.
După tăiere, se verifică marginile și interiorul ghidajelor, pentru a elimina eventualele neregularități care ar putea împiedica deplasarea lamelelor.
Cum se pregătește și se asamblează caseta unei uși de garaj?
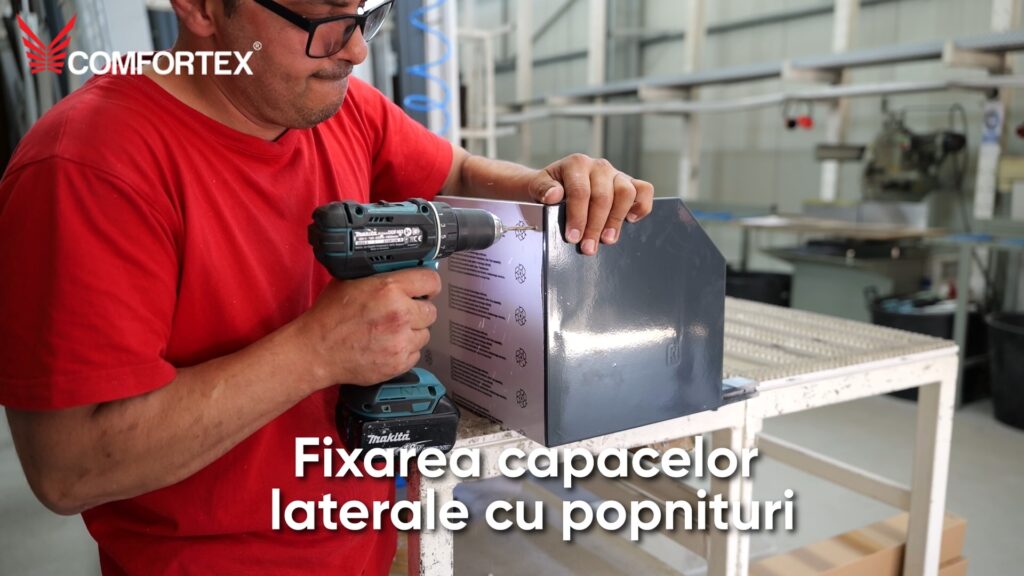
Caseta adăpostește axul pe care se înfășoară covorul de lamele și componentele mecanismului de acționare. Pentru asamblarea acesteia, profilele debitate sunt așezate pe o masă de lucru, iar la capete se poziționează plăcile metalice de susținere.
Prima operațiune constă în fixarea plăcii metalice de pe partea opusă mecanismului de acționare. Piesa este așezată în poziția prevăzută și prinsă cu șuruburi, folosind o mașină de înșurubat. Fixarea trebuie realizată fără deformarea profilului, deoarece placa va contribui la susținerea axului.
Pregătirea continuă cu instalarea pieselor care permit rotirea axului. Aici apare o diferență între configurațiile utilizate pentru profilele UG 55 și UG 77. Pentru sistemele cu lamele de 55 mm sunt folosiți palieri, în timp ce la configurațiile cu lamele de 77 mm sunt utilizate role. Piesele au rolul de a susține și ghida mișcarea mecanismului, fiind alese în funcție de construcția sistemului.
Poziționarea acestora influențează alinierea axului și modul în care acesta se va roti. Din acest motiv, pregătirea punctelor de susținere trebuie realizată înainte de fixarea definitivă a tuturor componentelor casetei pentru o ușă de garaj rulou.
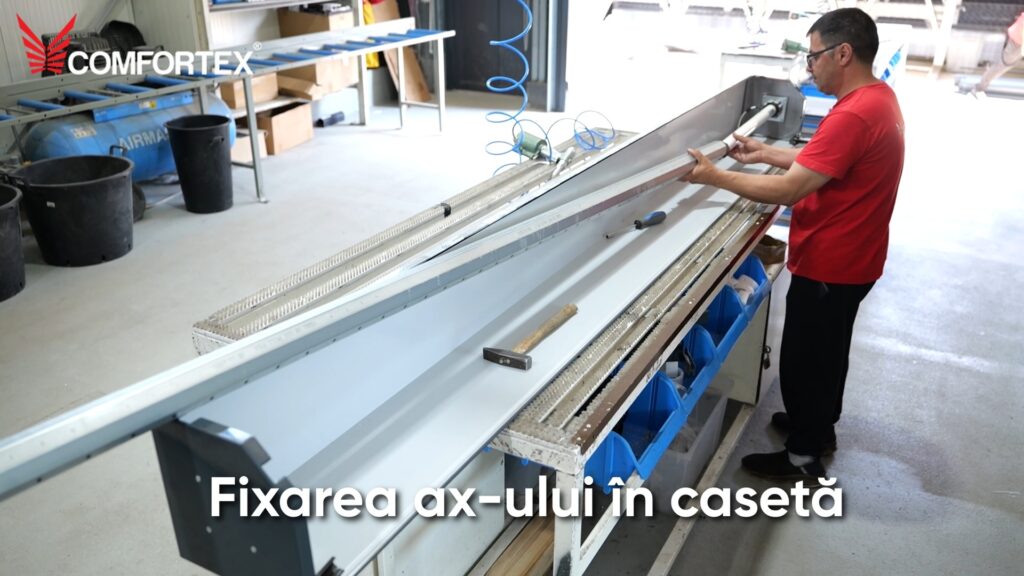
Cum se montează mecanismul de acționare și axul de rulare?
După pregătirea elementelor de susținere, urmează montarea componentelor care permit acționarea ușii. În cazul unui sistem manual, mecanismul transmite mișcarea manivelei către ax, care se rotește pentru a ridica sau coborî covorul de lamele.
Pregătirea ansamblului presupune poziționarea suportului metalic al mecanismului și verificarea modului în care acesta se fixează pe structura casetei. Piesele trebuie să fie compatibile cu axul și să permită transmiterea mișcării fără deplasări necontrolate.
Axul este introdus între plăcile laterale ale casetei și așezat în elementele de susținere pregătite anterior. Pentru fixare sunt utilizate piesele de prindere prevăzute în configurația sistemului, iar după montare se verifică poziția acestuia în raport cu caseta.
Alinierea axului are o influență directă asupra funcționării ușii. Dacă este poziționat oblic, lamelele se pot înfășura neuniform, ceea ce poate produce frecare, zgomote sau solicitări suplimentare asupra componentelor. De aceea, montarea trebuie realizată astfel încât axul să se poată roti liber, păstrând poziția stabilită în interiorul casetei.
Pe parcursul asamblării sunt fixate și componentele care fac legătura dintre mecanismul de acționare și ax. Pentru această operațiune se folosesc dispozitive de înșurubare și elemente de prindere corespunzătoare, cu verificarea poziției pieselor înainte de continuarea procesului.
Cum se asamblează covorul de lamele pentru o ușă garaj?
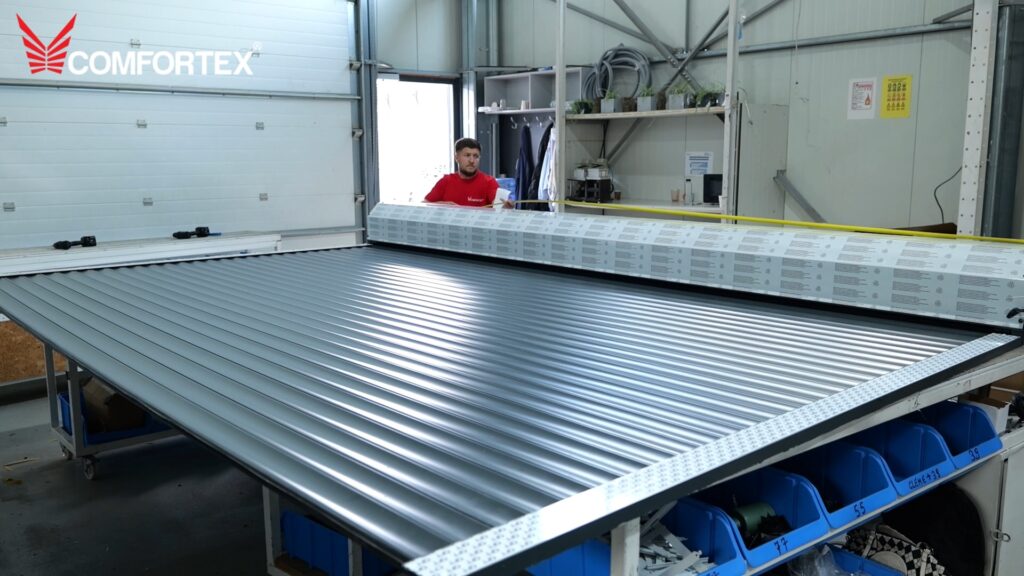
După pregătirea casetei și a mecanismului de rulare, se trece la realizarea suprafeței mobile a ușii. Lamelele debitate sunt așezate pe o masă de asamblare, apoi îmbinate succesiv, prin glisare longitudinală.
Profilele sunt concepute astfel încât marginile lor să permită articularea. Prin introducerea unei lamele în profilul celei precedente se formează treptat covorul, care trebuie să rămână suficient de flexibil pentru a se înfășura pe ax.
Pe măsură ce lamelele sunt conectate, se verifică alinierea acestora și continuitatea îmbinărilor. O piesă introdusă incorect poate provoca decalaje, care se transmit de-a lungul întregului covor. La ușile de dimensiuni mari, aceste abateri pot îngreuna deplasarea și pot influența poziționarea marginilor în ghidaje.
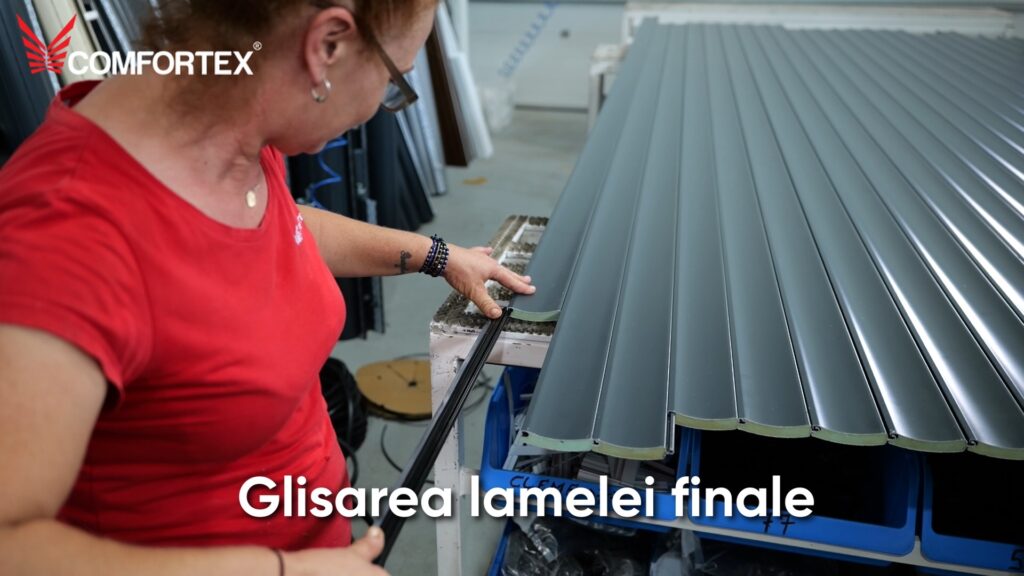
Montarea lamelei finale
După îmbinarea profilelor principale, se montează lamela finală, care încheie partea inferioară a covorului. Aceasta este introdusă prin glisare și trebuie să fie compatibilă cu profilul lamelelor intermediare.
Lamela finală contribuie la închiderea ușii și poate include, în funcție de sistem, elemente de etanșare sau alte accesorii. Montarea corectă permite obținerea unei margini inferioare uniforme, fără decalaje față de restul covorului.
Înainte de continuarea asamblării, se verifică modul în care lamela finală se îmbină cu celelalte profile și dacă aceasta se află în poziția corespunzătoare.
Pregătirea elementelor de prindere a covorului
Pentru conectarea covorului la ax sunt utilizate cleme și alte elemente de legătură, care permit transmiterea mișcării mecanismului către lamele.
În configurația de fabricație prezentată, clemele de prindere sunt distribuite în raport de două cleme pe metru liniar. Acestea sunt introduse și poziționate astfel încât să realizeze legătura dintre partea superioară a covorului și mecanismul de rulare.
Distribuirea corespunzătoare a prinderilor ajută la transmiterea uniformă a mișcării, fără concentrarea solicitărilor într-un singur punct. Numărul efectiv și amplasarea clemelor trebuie să respecte însă cerințele sistemului utilizat, deoarece pot exista diferențe între configurații.
După montarea elementelor de legătură, covorul este pregătit pentru conectarea la ax, urmărindu-se ca lamelele să poată fi ridicate și înfășurate fără răsuciri sau tensionări neuniforme.
Cum se finalizează caseta pentru o ușă cu acționare manuală?
Înainte de închiderea casetei, capacul frontal trebuie adaptat mecanismului de acționare. Pentru varianta cu manivelă, este necesar un decupaj prin care trece tija de comandă, astfel încât mișcarea să poată fi transmisă către mecanismul din interior.
Decupajul se face în locul în care tija manivelei trebuie să iasă din casetă, respectând forma și dimensiunile acesteia. Astfel, manivela poate fi acționată fără ca tija să se lovească de marginile capacului, iar punctele de fixare rămân intacte.
După realizarea decupajului, capacul frontal este așezat pe casetă și aliniat cu elementele laterale. Fixarea se face cu șuruburi, în punctele prevăzute, pentru a închide ansamblul și a proteja mecanismul de rulare.
În această etapă se urmărește atât poziționarea capacului, cât și compatibilitatea lui cu tija manivelei. Elementele nu trebuie să se atingă într-un mod care ar putea împiedica acționarea, iar capacul trebuie să rămână fixat corespunzător.
De ce contează ordinea operațiunilor de fabricație?
Realizarea unei uși de garaj tip rulou presupune pregătirea unor componente care trebuie să se potrivească atât dimensional, cât și mecanic. Debitarea capacelor și a lamelelor, alegerea palierilor sau a rolelor, montarea axului și asamblarea covorului sunt operațiuni legate între ele, motiv pentru care ordinea de lucru influențează rezultatul.
De exemplu, poziția axului trebuie stabilită înainte de închiderea casetei, iar decupajul pentru manivelă trebuie realizat în funcție de amplasarea mecanismului. În același timp, lungimea lamelelor trebuie să corespundă configurației ghidajelor, pentru ca ușa să se poată deplasa fără blocaje.
La finalul asamblării, componentele trebuie să formeze un ansamblu pregătit pentru instalare și reglajele necesare la locul de montaj. Precizia debitării, compatibilitatea pieselor și respectarea succesiunii operațiunilor contribuie la funcționarea uniformă a mecanismului și la utilizarea corespunzătoare a ușii.
Dacă preferi varianta video a ghidului ‘Cum se produce o ușă garaj’, te invităm să dai click AICI.Link-ul te va duce spre canalul nostru de youtube unde poți găsi și alte informații utile despre uși garaj, dar și spre alte produse.